Gestion de la maintenance : fiabiliser vos inspections
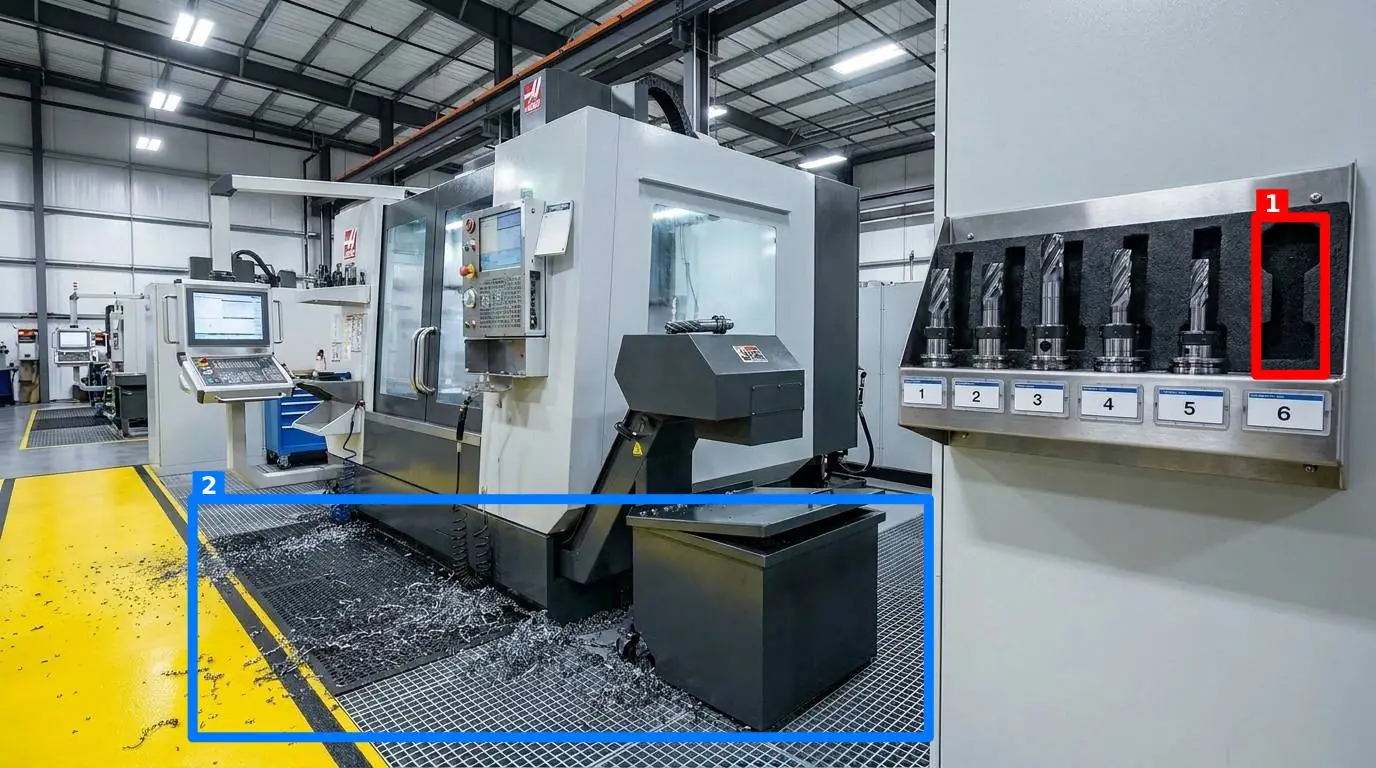
Une clé dynamométrique oubliée sur un établi au lieu de reposer sur son panneau d'ombrage, un carter de protection mal fixé après une intervention de nuit, ou une flaque d'huile qui commence à se former sous un réducteur : voilà la réalité brute d'une usine en activité. Pour un responsable d'atelier ou un chef d'équipe, la gestion de la maintenance ne se limite pas à programmer des révisions majeures tous les six mois. Elle se joue minute par minute, au plus près des machines, lors de chaque passage sur la ligne. Pourtant, maintenir un niveau d'exigence constant sur l'état des postes de travail relève souvent du combat quotidien contre la force de l'habitude.
Quand les équipes tournent en trois-huit, les petits écarts s'accumulent imperceptiblement. Ce qui était considéré comme inacceptable le lundi devient toléré le mercredi, puis complètement invisible le vendredi. Les outils de suivi classiques, souvent basés sur des grilles d'audit fastidieuses ou des formulaires sur papier, échouent à maintenir cette rigueur visuelle indispensable à la sécurité et à la productivité globale de l'atelier. Sans une méthode objective et rapide pour comparer l'état réel d'un poste avec son standard théorique, les dérives s'installent durablement.
Pourquoi les grilles de contrôle traditionnelles échouent sur le terrain
La majorité des sites industriels disposent de procédures écrites bien définies. On y trouve généralement des fiches d'autocontrôle plastifiées fixées au bout des lignes de production, ou des formulaires numériques à remplir sur une tablette collective. Pourtant, si vous observez un technicien ou un opérateur réaliser sa tournée de début de poste, le constat est presque toujours le même : les cases sont cochées machinalement en quelques secondes, sans véritable attention. C'est l'effet classique de routine opérationnelle.
Une simple ligne indiquant « Poste propre et ordonné : Oui/Non » est par définition soumise à l'interprétation subjective de celui qui la lit. Pour un opérateur d'expérience, un léger dépôt de poussière de meulage sur un bâti de machine semble tout à fait normal et inoffensif ; pour un responsable de la sécurité ou de la qualité, c'est le signe précurseur d'une usure anormale des joints d'étanchéité ou d'un défaut d'aspiration. Sans point de comparaison indiscutable et visuel, la fiche d'autocontrôle perd toute son efficacité préventive.
Par ailleurs, la lourdeur des processus administratifs décourage les initiatives. Devoir noter une anomalie sur un carnet, puis la ressaisir dans un outil informatique en fin de journée est perçu comme une perte de temps. C'est pourquoi les systèmes traditionnels d' audit and inspection management software se heurtent souvent à la résistance passive des utilisateurs si la saisie reste trop complexe ou abstraite. Les opérateurs finissent par ne signaler que les pannes critiques qui bloquent immédiatement la production, négligeant les micro-anomalies qui préparent pourtant les pannes majeures de demain.
Le rôle crucial du contrôle visuel dans la gestion de la maintenance
La maintenance préventive de premier niveau repose en grande partie sur l'observation active des opérateurs. Le contrôle visuel constitue le moyen le plus direct, le plus rapide et le moins coûteux de détecter une dérive avant qu'elle ne se transforme en panne ou en incident de sécurité. Un flexible hydraulique mal orienté qui frotte contre un carter métallique finira inévitablement par se rompre sous l'effet des vibrations et de la pression. Un simple coup d'œil quotidien permet de repérer ce mauvais positionnement et d'ajuster le collier de serrage avant la casse.
Pour que ce contrôle visuel soit réellement efficace, l'opérateur doit disposer d'un repère visuel immédiat de l'état nominal de l'installation. C'est tout l'enjeu du management visuel appliqué au terrain. En apprenant comment maintenir la méthode 5s lean au quotidien sur le terrain, on comprend que la propreté et le rangement ne sont pas de simples règles esthétiques, mais de véritables outils de diagnostic. Sur une machine parfaitement nettoyée, la moindre fuite d'huile ou de liquide de coupe devient immédiatement visible, signalant un joint défectueux bien avant que le niveau critique ne soit atteint dans le réservoir.
Toutefois, la dérive des standards est un phénomène naturel. Sans référentiel fixe, la mémoire collective d'une équipe s'adapte aux dégradations progressives. Un outil qui n'est plus rangé à sa place exacte, un bac de rétention qui s'encrasse, ou une porte coupe-feu laissée entrouverte finissent par faire partie du décor quotidien. Figer le standard par l'image est le seul moyen de maintenir le niveau d'exigence initial.
Rendre le standard indiscutable par la comparaison d'images réelles
Pour ancrer durablement la rigueur sur une ligne de production, il convient de remplacer les descriptions textuelles ambiguës par des repères visuels clairs. Pour y parvenir, il est particulièrement utile de s'appuyer sur un guide complet pour standardiser un atelier de fabrication sur le terrain. L'idée est de définir précisément ce à quoi doit ressembler chaque zone de travail lorsqu'elle est parfaitement opérationnelle et sécurisée.
Plutôt que d'imposer des formulaires fastidieux, la méthode de comparaison d'images s'appuie sur une logique extrêmement simple :
- Le responsable d'atelier définit des points de contrôle stratégiques (une station d'assemblage, une armoire de démarrage, un poste de conditionnement) et prend une unique photo de référence de chacun d'eux dans son état idéal.
- Lors de sa tournée, l'opérateur ouvre simplement le site web sur le navigateur de son téléphone portable et photographie le point de contrôle en temps réel, sans avoir besoin d'installer ou de configurer une application dédiée.
- Une intelligence artificielle compare immédiatement la photo du terrain avec l'image de référence.
- L'opérateur reçoit instantanément un score de conformité sur 100, un court message explicatif, et la photo s'affiche avec des boîtes de couleur dessinées autour de chaque anomalie détectée (un outil manquant, un déchet oublié, un capot mal fermé).
C'est précisément pour apporter cette simplicité et cette objectivité que SnapAudit a été conçu, permettant d'automatiser l'analyse visuelle sans alourdir la charge mentale des opérateurs de production.
Pour structurer efficacement ces vérifications, le tableau ci-dessous présente les principaux points de contrôle d'un atelier mécanique classique et les risques associés à surveiller :
| Point de contrôle visuel | Critères d'analyse activés | Anomalie type recherchée | Impact direct sur la maintenance |
|---|---|---|---|
| Groupe de lubrification centralisé | Présence et Propreté | Bouchon de remplissage manquant, suintement d'huile sur le bac de rétention | Pollution du lubrifiant, risque de glissade pour les opérateurs |
| Panneau d'outils (Shadow board) | Présence et Position | Clé dynamométrique manquante, tournevis non adapté stocké par défaut | Perte de temps en recherche d'outils, utilisation d'un mauvais couple de serrage |
| Armoire de commande électrique | Encombrement (Clutter) et Position | Gobelets de café posés sur le dessus de l'armoire, porte non verrouillée | Infiltration de liquide, accumulation de poussière conductrice sur les cartes |
| Tête de convoyeur à bande | Orientation et Propreté | Accumulation de débris sous le rouleau de retour, bande désaxée | Usure précoce de la bande de transport, risque d'incendie par friction |
| Issue de secours et extincteur | Encombrement (Clutter) | Palette de pièces en attente stockée temporairement devant l'accès | Non-conformité réglementaire grave, mise en danger des personnes en cas d'urgence |
Les cinq dimensions de l'analyse visuelle automatique
Chaque zone de production possède ses propres exigences. Pour s'adaptateur précisément aux spécificités d'un atelier manufacturing ou d'un entrepôt de stockage, le système permet d'activer ou de désactiver de manière indépendante cinq critères d'analyse visuelle pour chaque point de contrôle défini :
- La présence : L'outil s'assure que tous les éléments requis sont bien visibles à leur emplacement prévu (comme les équipements de protection individuelle ou les pièces de rechange de premier niveau).
- La propreté : L'analyse détecte l'apparition de salissures inhabituelles, de taches de graisse ou d'accumulations de sciure qui témoignent d'une défaillance d'un système de filtration ou d'une fuite de fluide.
- L'encombrement (clutter) : Ce critère identifie instantanément les objets intrusifs qui n'ont rien à faire sur le poste, comme des chiffons souillés laissés sur un moteur ou des emballages vides encombrant une zone de passage.
- La position : L'algorithme vérifie que les leviers de sécurité, les vannes manuelles ou les capots mobiles sont positionnés dans l'état requis pour le bon fonctionnement de la ligne.
- L'orientation : Ce paramètre permet de contrôler le bon alignement d'une pièce ou le sens de montage d'un sous-ensemble mécanique visible de l'extérieur.
Exploiter les données d'inspection pour anticiper les pannes décisives
La véritable force d'un processus de contrôle numérisé ne réside pas uniquement dans la correction immédiate des défauts par l'opérateur de terrain. Elle réside surtout dans la capacité du responsable de maintenance à identifier les tendances lourdes et les faiblesses récurrentes de l'outil industriel.
Plutôt que d'analyser des centaines de fiches papier classées dans des classeurs d'archives, le manager dispose d'un historique complet et horodaté pour chaque point de contrôle de son usine. En centralisant ces données, SnapAudit permet d'dresser un diagramme de Pareto des anomalies récurrentes, mettant en lumière les zones où les dérives de propreté ou d'encombrement se répètent systématiquement.
Si l'analyse montre, par exemple, que le moteur d'aspiration principal d'un atelier subit une dérive de propreté systématique chaque mardi matin, le responsable peut immédiatement en déduire un problème de transfert de consigne lors du changement d'équipe du lundi soir, ou un défaut périodique sur le cycle de décolmatage des filtres. Cette visibilité factuelle transforme la maintenance corrective en une démarche préventive ciblée.
Pour garantir la fiabilité absolue des données collectées, le système intègre également une vérification stricte de la fraîcheur des photos à partir de leurs métadonnées d'image. Impossible pour un opérateur pressé de soumettre une ancienne photo prise une semaine auparavant pour valider le contrôle du jour. L'image doit être capturée sur le moment même, garantissant une traçabilité parfaite et inaltérable.
Enfin, la transmission de l'information est pensée pour être fluide et inclusive. Lorsqu'une anomalie critique est détectée, les résultats de l'inspection sont immédiatement partagés par e-mail ou via un canal Telegram aux personnes inscrites sur la liste de notification de la zone concernée. Cela permet d'alerter instantanément le technicien de dépannage d'astreinte ou le superviseur de secteur, sans exiger qu'ils possèdent un compte utilisateur actif sur la plateforme.
Un plan d'action concret pour fiabiliser votre site dès cette semaine
Pour réussir la mise en place d'un tel dispositif de contrôle visuel et l'intégrer pleinement à vos rituels de terrain, nous vous conseillons de suivre une démarche progressive et très pragmatique :
- Sélectionnez une zone de test réduite : Ne cherchez pas à couvrir l'intégralité de votre usine ou de vos entrepôts d'un seul coup. Choisissez une seule ligne de conditionnement ou un atelier pilote identifié comme sensible aux pannes ou aux dérives de rangement.
- Identifiez les points critiques visuels : Définissez entre cinq et dix points de contrôle clés où la rigueur visuelle a un impact direct sur la sécurité ou la performance mécanique (un panneau de vannes, un niveau de fluide critique, une zone de stockage de consommables).
- Figez le standard de référence : Mobilisez l'équipe pour nettoyer, ranger et configurer parfaitement ces points de contrôle. Prenez ensuite une photo de référence nette, bien éclairée et cadrée sous un angle facile à reproduire.
- Regroupez vos points de contrôle : Organisez ces différents points sous forme d'une tournée d'inspection cohérente (un « round »), permettant à l'opérateur de suivre un parcours logique dans l'atelier sans faire de pas inutiles.
- Lancez le test avec vos opérateurs : Accompagnez personnellement le premier opérateur lors de sa tournée de début de poste. Montrez-lui la simplicité du processus via le navigateur de son téléphone portable. Insistez sur le fait que l'outil est un assistant visuel conçu pour l'aider à maintenir son outil de travail en bon état, et non un outil de flicage.
- Analysez les résultats en réunion d'animation : Utilisez le retour visuel de l'IA pour animer vos points de début de poste de cinq minutes. Montrez les anomalies récurrentes détectées et décidez ensemble des actions d'amélioration à mener sur le long terme.
Cette approche terrain, progressive et basée sur le bon sens opérationnel, permet d'obtenir des résultats mesurables dès les premiers jours d'utilisation, sans nécessiter de lourds investissements technologiques ou de longues phases d'apprentissage pour vos équipes. Pour découvrir les détails de nos offres sans engagement de durée, vous pouvez consulter notre grille tarifaire complète sur la page des offres et abonnements.