Sostener 5s lean production: Guía para líderes de planta
Usted conoce perfectamente esa sensación al caminar por la planta de fabricación: en el papel todo figura como conforme, pero al pasar junto a la celda de ensamblaje ve una llave dinamométrica abandonada sobre la mesa de trabajo en lugar de estar colgada en su tablero de sombras. Un par de metros más allá, un contenedor de piezas obstaculiza parcialmente el pasillo de tránsito y una escoba descansa apoyada contra la estación de lavado de ojos de emergencia. Las hojas de control diario muestran firmas impecables y casillas marcadas con prisa justo antes del relevo de turno.
Mantener la metodología 5s lean production en el día a día no falla por falta de voluntad, sino porque las herramientas tradicionales de auditoría exigen un esfuerzo administrativo que los supervisores de planta simplemente no pueden sostener mientras atienden los cuellos de botella de la producción. Cuando el volumen de trabajo aumenta, la primera víctima es siempre el rigor en el orden y la limpieza. El operario prioriza cumplir con la cuota de piezas por hora, y el supervisor prioriza resolver las paradas de máquina. El orden se convierte en algo secundario, un adorno que solo se cuida cuando se anuncia una auditoría externa de calidad.
La mentira de la planilla de control llena de 'OK'
El método clásico para sostener la disciplina consiste en colgar una planilla de papel plastificada al costado de cada máquina. El procedimiento exige que el operario revise diez o quince puntos al inicio y al final de cada turno: ¿Está el suelo limpio? ¿Están las herramientas en su sitio? ¿Se han retirado los residuos? El resultado habitual de este sistema es la complacencia. El operario, presionado por el tiempo, marca todas las casillas con una línea vertical rápida sin levantar la vista del panel de control de la máquina.
Este fenómeno no ocurre por pereza. Es una respuesta racional ante un sistema ineficiente. Leer una lista de verificación abstracta distrae de la tarea principal y no ofrece un retorno inmediato. Además, el papel es estático. Si un operario reporta que falta un calibrador de roscas, esa anotación queda sepultada en una carpeta archivada en la oficina de calidad hasta que alguien se toma el trabajo de transcribirla a un sistema informático. Para una transición ordenada que elimine este desperdicio burocrático, puede consultar nuestra guía sobre cómo estandarizar el lean manufacturing 5s sin planillas de papel.
La alternativa digital estándar suele ser una aplicación de inspección genérica que requiere que el trabajador navegue por menús desplegables, complete campos de texto obligatorios y adjunte fotos individuales de cada esquina del puesto de trabajo. Esto no soluciona el problema de fondo; simplemente traslada el desperdicio de tiempo del papel a la pantalla del teléfono, generando la misma resistencia en el personal de planta.
Auditorías visuales: El motor de 5s lean production
La esencia del control de calidad en planta es visual. Un supervisor experimentado no necesita leer un informe para saber si una línea de producción está funcionando bajo control; le basta con una mirada de tres segundos al pasar por el pasillo. La metodología de 5s lean production se diseñó originalmente bajo este principio de gestión visual: cualquier desviación del estándar debe ser obvia para cualquiera, de inmediato.
Cuando sustituimos las listas escritas por imágenes de referencia, eliminamos la ambigüedad. Una imagen del estado ideal del puesto de trabajo elimina cualquier discusión subjetiva sobre qué significa limpio u ordenado. Para el operario de la línea de ensamble, ver una foto de su propia mesa perfectamente organizada con cada contenedor de tornillos en su gravedad correspondiente es infinitamente más claro que leer la frase mantener el puesto ordenado. Para profundizar en la metodología de mantenimiento de orden, explore nuestro análisis sobre cómo sostener las 5 s de la calidad en el suelo de planta.
La auditoría visual descentraliza la responsabilidad. Ya no se necesita un auditor externo que juzgue el desempeño del área. El propio equipo de trabajo puede contrastar el estado actual de su entorno contra el estándar visual definido previamente. Si el estándar visual muestra que la bandeja de goteo debajo de la prensa hidráulica debe estar libre de aceite, cualquier mancha oscura resalta inmediatamente sin necesidad de interpretación.
Los cinco focos de la desviación en el puesto de trabajo
Para que una auditoría visual sea efectiva y no consuma tiempo excesivo, debe centrarse en puntos de control críticos. En lugar de evaluar todo el taller de manera difusa, los líderes de planta deben identificar las estaciones, estanterías o pasillos donde el desorden afecta directamente a la seguridad, la calidad o la productividad. Al auditar estas áreas, las desviaciones se agrupan en cinco categorías fundamentales que determinan si el estándar se cumple o se ha degradado.
1. Presencia de elementos críticos
Consiste en verificar que las herramientas y dispositivos esenciales para la operación estén físicamente en el lugar asignado. Esto incluye desde los equipos de protección individual obligatorios en el área hasta la presencia de la hoja de ruta del lote actual. La ausencia de un elemento crítico detiene el flujo de trabajo y genera tiempos de búsqueda innecesarios.
2. Limpieza y orden inmediato
No se trata de una limpieza estética, sino operativa. Implica la detección de fugas de fluidos, acumulación de virutas metálicas en el área de corte, polvo sobre las superficies de medición de precisión o residuos de embalaje obstruyendo los pasillos de evacuación. Un puesto sucio oculta fallas mecánicas incipientes y eleva el riesgo de accidentes laborales.
3. Posición y orientación de las herramientas
Incluso si una herramienta está en la mesa, puede estar colocada de forma incorrecta. La ergonomía y los tiempos de ciclo dependen de que los utensilios de uso frecuente estén orientados para un agarre natural. Un destornillador neumático colgado al revés o un contenedor de piezas girado noventa grados respecto a la mano del operario añade microsegundos a cada ciclo, destruyendo la productividad estimada de la línea.
| Criterio de Evaluación | Auditoría Tradicional en Papel | Auditoría Visual Automatizada |
|---|---|---|
| Tiempo de ejecución | 5 a 10 minutos por estación leyendo y marcando casillas. | Menos de 10 segundos para tomar una fotografía. |
| Objetividad del resultado | Subjetiva; depende del criterio del auditor de turno. | Consistente; comparación directa contra la foto de referencia. |
| Registro de evidencia | Nulo o limitado a notas escritas a mano difíciles de leer. | Fotografía fechada con los desvíos marcados digitalmente. |
| Análisis de tendencias | Requiere transcripción manual a Excel al final de la semana. | Análisis de Pareto automático por punto de control y estación. |
Cómo digitalizar el control sin complicar al operario
La digitalización de las auditorías en el suelo de planta suele fracasar porque impone barreras tecnológicas a los operarios. Exigir que los trabajadores de producción descarguen aplicaciones pesadas, recuerden contraseñas complejas o configuren dispositivos móviles interrumpe el ritmo de la jornada. La simplicidad técnica es el único camino para asegurar la adopción a largo plazo.
Aquí es donde la tecnología de comparación de imágenes ofrece una alternativa real. Imagine un flujo de trabajo donde el operario simplemente abre una dirección web en el navegador de su propio teléfono móvil, toma una fotografía de la estación de trabajo y la envía. No requiere instalar ninguna aplicación ni realizar configuraciones previas. En segundos, un sistema de inteligencia artificial analiza la imagen comparándola directamente con la foto de referencia que el supervisor cargó previamente al definir ese punto de control.
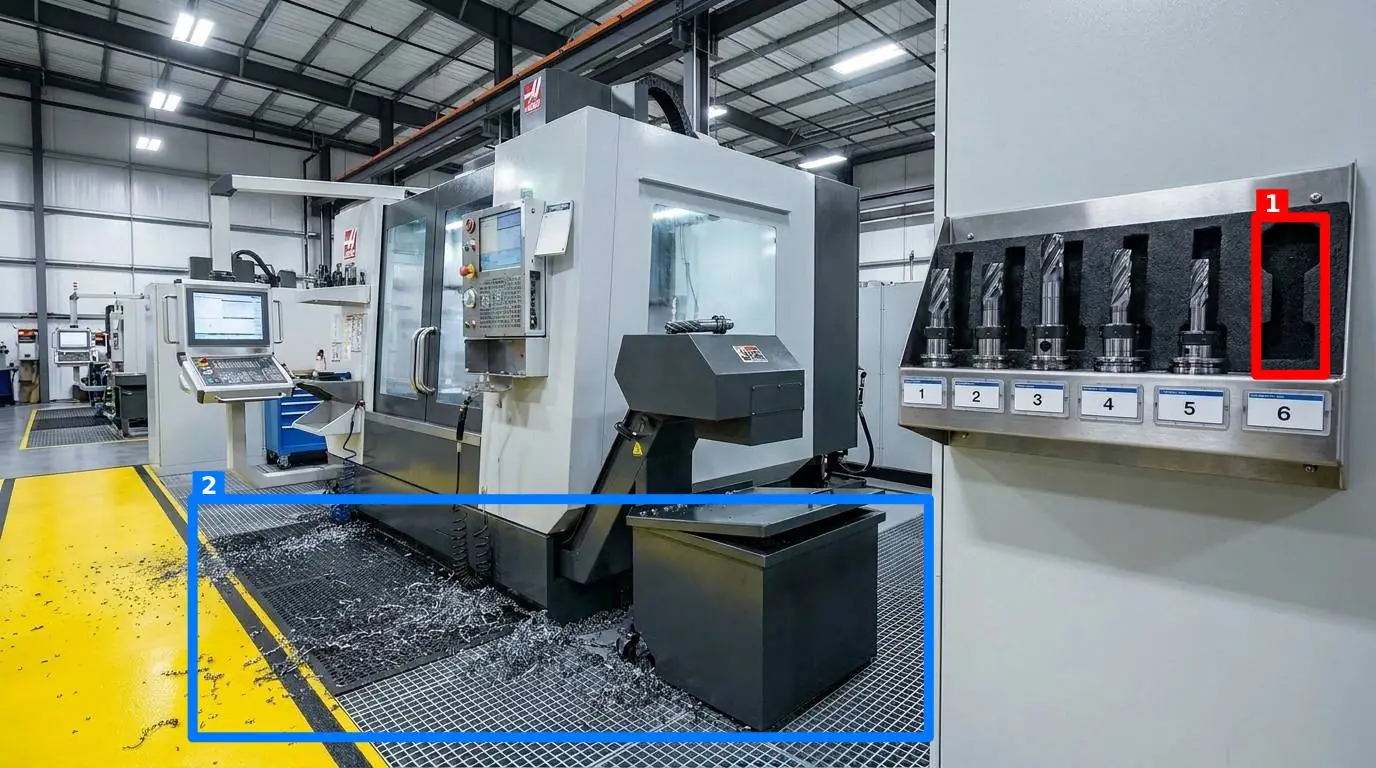
Este enfoque es el núcleo de página principal de SnapAudit. El sistema evalúa la imagen y devuelve una puntuación objetiva de 0 a 100 junto con un mensaje breve para el operario. Las desviaciones encontradas se muestran de forma visual, con cuadros de colores dibujados directamente sobre la foto señalando los problemas detectados: una botella de agua sobre el tablero eléctrico, un calibrador fuera de su sitio o una acumulación de residuo metálico en la base de la fresadora. El administrador puede configurar qué criterios evaluar para cada punto de control específico, activando o desactivando parámetros como la presencia de objetos, limpieza, acumulación de desorden, posición u orientación según la naturaleza de la estación de trabajo.
De la inspección a la acción: Notificaciones y análisis de recurrencia
Tomar la foto es solo la mitad del trabajo; la información debe llegar a quienes pueden corregir el desvío de inmediato. En entornos de producción con múltiples turnos, la comunicación rápida es crucial. Cuando el análisis de la fotografía detecta un incumplimiento grave del estándar, los resultados se envían automáticamente por correo electrónico o Telegram a los responsables de esa sección específica, permitiendo que incluso las personas que no disponen de una cuenta activa en la plataforma reciban alertas visuales instantáneas con los problemas identificados.
Para evitar prácticas indebidas, como el uso de fotos antiguas tomadas en días donde la planta estaba impecable, el sistema analiza los metadatos de las imágenes para verificar su frescura y garantizar que la captura corresponda al momento exacto de la inspección. Esto asegura la integridad de los datos recopilados durante las rondas de inspección, un elemento crítico al gestionar los desvíos en el gemba walking y sostener los estándares de manera consistente.
A nivel de supervisión, la acumulación de estas auditorías visuales genera un historial detallado por cada punto de control. Esto permite pasar de la corrección diaria al análisis de causa raíz mediante un gráfico de Pareto que identifica con precisión cuáles son las estaciones que presentan desviaciones recurrentes y qué tipo de problemas (como desorden o falta de herramientas) se repiten con mayor frecuencia.
Un plan de acción de tres pasos para el próximo lunes
Para transformar la gestión del orden en su planta, no intente digitalizar todo el taller de golpe. Comience con un enfoque ágil y enfocado:
- Seleccione tres puntos críticos: Identifique las tres estaciones de trabajo donde el desorden o la falta de herramientas tengan un impacto directo en la seguridad o provoquen paradas de línea frecuentes.
- Defina el estándar de forma visual: Limpie y organice estas estaciones junto con los operarios de cada turno. Una vez que alcancen el estado ideal, tome una fotografía clara y nítida que sirva como referencia indiscutible. Use esta imagen para entrenar al equipo en la identificación de desvíos.
- Automatice la verificación: Utilice herramientas de análisis visual para que el control diario sea una tarea de diez segundos basada en fotografías. Si desea evaluar la viabilidad económica de implementar este sistema en sus instalaciones, puede consultar los detalles de suscripción en nuestra sección de precios de SnapAudit para diseñar un plan de control escalable adaptado a sus necesidades operativas.