Cómo optimizar cada sop operación en el suelo de planta
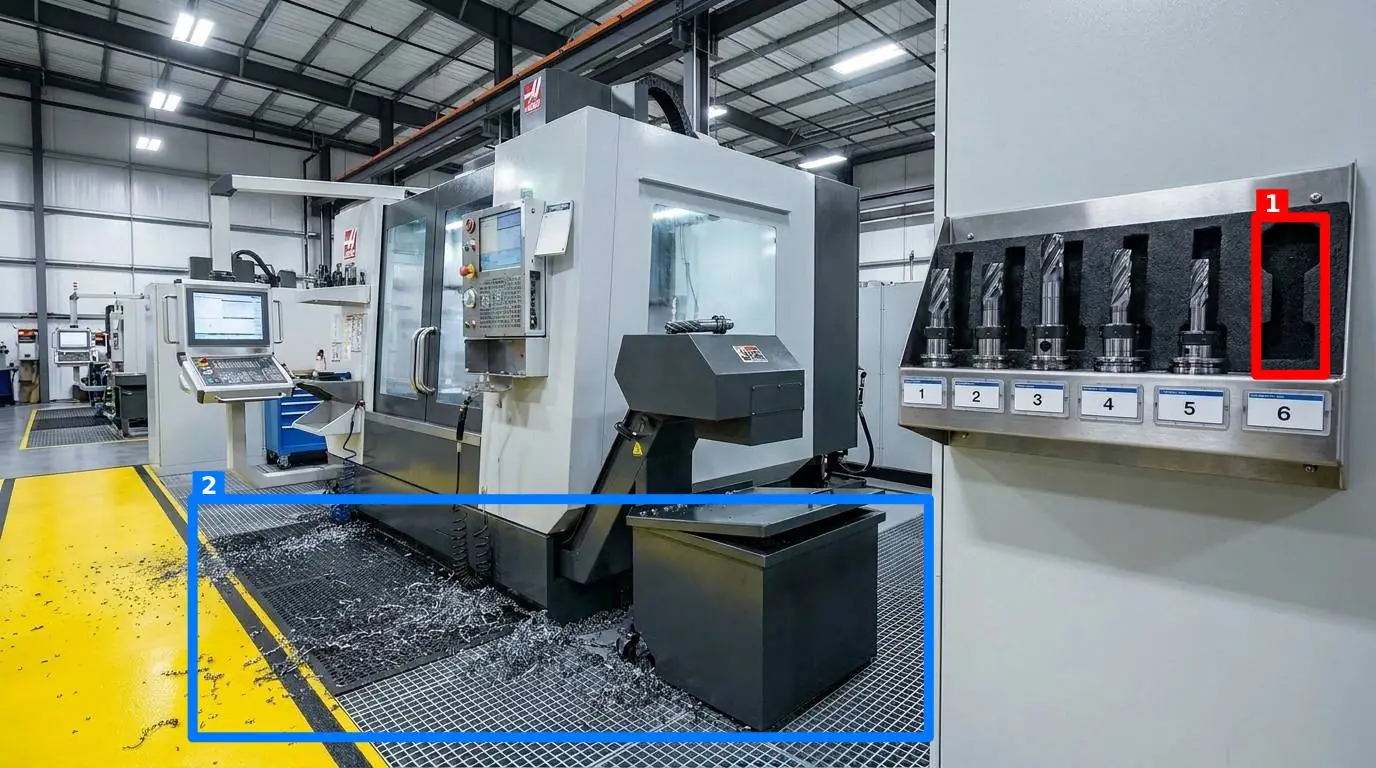
Usted conoce bien esa sensación al caminar por la planta apenas comienza el turno. Hay una llave dinamométrica fuera de su tablero de sombras, un rastro de grasa cerca de la cinta transportadora que nadie ha limpiado y, lo más frustrante, una puerta cortafuegos bloqueada con un calzo de madera. En su oficina, los manuales de procedimientos están perfectamente encuadernados, pero en el suelo de la planta, la realidad es otra. El desafío constante para cualquier responsable de operaciones es garantizar que cada sop operación se convierta en una acción viva y no en un documento olvidado en una carpeta compartida. La brecha entre lo que el estándar dicta y lo que el operario ejecuta es donde se pierden la rentabilidad y la seguridad.
A menudo, el problema no es la falta de voluntad del equipo, sino la ambigüedad de la instrucción. Cuando un estándar dice limpiar el área de trabajo, ¿qué significa exactamente para un operario nuevo bajo la presión de la cuota de producción? Sin una referencia clara y una forma de verificarla que no interrumpa el flujo de trabajo, el estándar se degrada hasta que lo excepcional se convierte en lo normal. Para revertir esto, debemos pasar de la supervisión punitiva a la verificación visual sistemática, conectando la expectativa de la gerencia con la ejecución en la línea en tiempo real.
El abismo entre el manual y la realidad del turno
El primer error en la gestión de planta es creer que la formación inicial es suficiente para mantener el estándar de forma indefinida. Un operario puede aprender perfectamente cómo realizar una sop operación el lunes, pero para el jueves, bajo la presión de un pedido urgente, comenzará a omitir pasos que considera secundarios. Es aquí donde aparecen los riesgos operativos: un lote con fecha de caducidad vencida que se queda en el estante de preparación o una herramienta que no se devuelve a su posición original, aumentando el tiempo de búsqueda en el siguiente turno. Estos pequeños desvíos son los que alimentan los incidentes de calidad.
Los métodos tradicionales para controlar estos desvíos suelen basarse en el desvíos en el gemba walking. Si bien caminar la planta es esencial, es humanamente imposible estar en todos los puntos de control al mismo tiempo. El supervisor se convierte en un bombero que apaga fuegos en lugar de un estratega que asegura la consistencia. Cuando el control depende exclusivamente de la memoria del supervisor o de una hoja de papel que se rellena por compromiso al final de la jornada, la calidad se vuelve variable. La variabilidad es el enemigo número uno de la eficiencia en el sector de la manufactura.
Anatomía de una sop operación que sí se cumple
Para que un procedimiento operativo estándar sea efectivo, debe ser indiscutible. No puede haber espacio para la interpretación. Un estándar robusto en el suelo de planta se apoya en tres pilares: visibilidad, accesibilidad y verificación inmediata. Si el operario tiene que abandonar su estación para consultar un manual en una computadora alejada, simplemente no lo hará. La instrucción debe estar donde está el trabajo.
La importancia de la referencia visual
Una imagen vale más que mil palabras de instrucción técnica. En lugar de describir la posición exacta de una válvula, una fotografía de referencia que muestre la válvula en su estado correcto elimina cualquier duda. Esta técnica de control visual permite que incluso el personal con menos experiencia identifique anomalías en segundos. Cuando la referencia visual es el centro de la operación, el operario desarrolla un ojo crítico. Ya no se trata de cumplir una norma porque el jefe lo dice, sino de replicar un estado de excelencia que está claramente ilustrado frente a él.
Por qué los checklists tradicionales fallan en el control de calidad
Muchos responsables de planta han intentado estandarizar el lean manufacturing sin papel utilizando aplicaciones de checklist tradicionales. Aunque esto elimina el problema del almacenamiento físico, a menudo no resuelve el problema de la veracidad. Un checklist digital donde el usuario solo marca casillas es tan vulnerable al sesgo humano como el papel. El fenómeno del marcado automático es real: el operario marca que la estación está limpia sin siquiera mirar el suelo, simplemente porque es el camino de menor resistencia.
| Criterio de Evaluación | Checklist en Papel | App de Checklist Tradicional | Verificación Visual por IA |
|---|---|---|---|
| Velocidad de registro | Lenta y manual | Media (clics) | Instantánea (una foto) |
| Evidencia de cumplimiento | Ninguna | Limitada | Total (imagen real) |
| Prevención de fraude | Nula | Baja (GPS/Hora) | Alta (metadatos de imagen) |
| Análisis de tendencias | Requiere transcripción | Automático | Automático con detección de objetos |
La diferencia fundamental radica en la prueba. Mientras que un checklist tradicional registra una opinión (Sí, está limpio), una auditoría basada en imágenes registra un hecho. Esto cambia la conversación entre el supervisor y el operario. Ya no se trata de una discusión sobre si algo estaba o no en su sitio; la evidencia está en la pantalla, con cajas de colores señalando exactamente dónde está el desvío, ya sea un trapeador olvidado en un pasillo o una caja obstruyendo una salida de emergencia.
La transición hacia una verificación visual automatizada
La tecnología actual permite que la verificación sea un proceso de segundos. Es aquí donde herramientas como SnapAudit permiten que el operario compare su estación de trabajo actual contra la referencia ideal definida por el responsable de calidad. El proceso es sencillo pero potente: el manager define puntos de control (una máquina, un estante de herramientas, un área de seguridad) y toma una foto de referencia que muestra el estándar perfecto. El operario, desde el navegador de su teléfono y sin necesidad de instalar aplicaciones pesadas, toma una fotografía del mismo punto.
La IA analiza ambas imágenes en tiempo real y devuelve un veredicto inmediato basado en cinco criterios que el manager puede activar o desactivar: presencia de elementos requeridos, limpieza del área, ausencia de desorden, posición correcta y orientación adecuada. Este feedback instantáneo es educativo. Si el sistema detecta que falta un equipo de protección individual (EPI) o que una herramienta está mal orientada, el operario puede corregirlo en el momento, antes de que el error escale. Es una herramienta de auditoría de planta que actúa como un tutor silencioso en cada turno.
Análisis de datos y el fin de las excusas
Uno de los mayores beneficios de digitalizar la verificación de la sop operación es la acumulación de datos históricos. Cuando las auditorías se hacen en papel, los datos mueren en un archivador. Al utilizar un sistema visual, cada inspección alimenta una base de datos que permite identificar patrones. Por ejemplo, la vista de Pareto en SnapAudit revela que el problema no es la máquina en general, sino que el 80% de los fallos de orden ocurren en el cambio de turno entre el martes y el miércoles en una línea específica.
Esta visibilidad permite a los gerentes de planta tomar decisiones basadas en hechos. Si los datos muestran que una estación de trabajo siempre puntúa bajo en limpieza, quizás el problema no es la negligencia del operario, sino que no se le han proporcionado los suministros de limpieza adecuados o el tiempo necesario para realizar la tarea. Además, la capacidad de enviar estos resultados por correo electrónico o Telegram a las personas pertinentes asegura que todos, incluso quienes no tienen una cuenta en la plataforma, estén al tanto de lo que sucede en el suelo de planta. Esto democratiza la responsabilidad por la calidad.
Cómo empezar la transformación en su planta
No intente auditar toda la fábrica en el primer día. La implementación de un estándar de operación visual es un proceso iterativo que debe ganar la confianza de los trabajadores. Siga estos pasos para asegurar el éxito:
- Seleccione un área piloto: Elija una zona donde los desvíos sean frecuentes y tengan un impacto claro en la seguridad o la calidad, como un área de preparación de químicos o el final de una línea de ensamblaje.
- Defina el estado ideal: Limpie, ordene y organice esa estación hasta que sea el modelo a seguir. Tome la foto de referencia con buena iluminación y asegúrese de que todos los elementos críticos sean visibles.
- Establezca la frecuencia: No sature al personal. Una inspección visual al inicio y otra al final del turno suelen ser suficientes para mantener la disciplina sin afectar la productividad.
- Revise los metadatos: Utilice sistemas que verifiquen la frescura de la foto para evitar que se utilicen imágenes antiguas. La honestidad del sistema es la base de su autoridad.
- Escale gradualmente: Una vez que el área piloto muestre resultados consistentes, agrupe los puntos de control en rondas para cubrir secciones completas de la planta.
El coste de no actuar es mucho mayor que la inversión en herramientas de control. Puede consultar nuestra sección de precios para entender cómo escalar esta solución según el número de sitios que gestione. Al final del día, el objetivo es simple: que cuando usted camine por la planta mañana por la mañana, no vea desorden ni riesgos, sino la ejecución perfecta de cada estándar que su equipo ha trabajado tanto por definir. La excelencia operativa no es un acto, es un hábito reforzado por la evidencia visual.