Análisis de riesgo operativo: Menos teoría y más planta
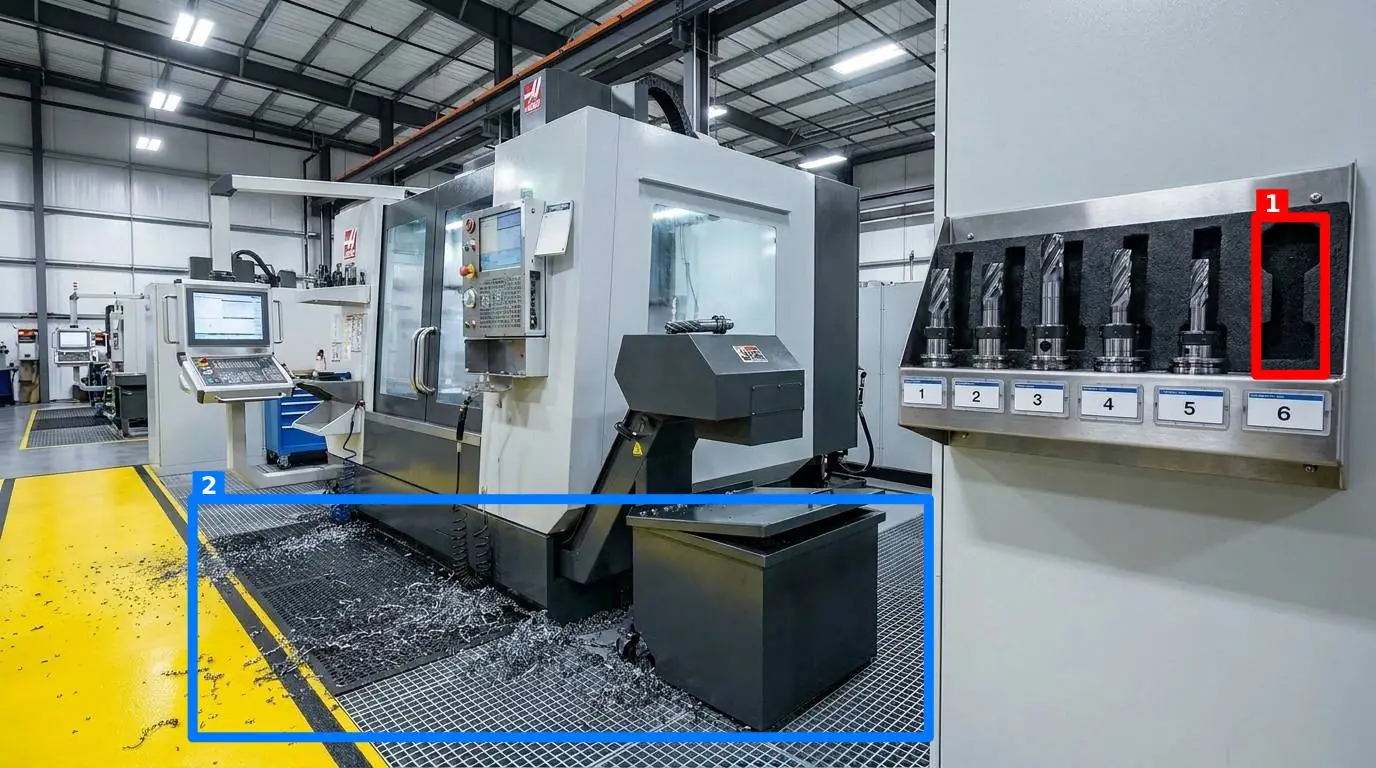
El documento de evaluación de riesgos de su planta probablemente tiene más de cincuenta páginas. Es un archivo PDF firmado por un consultor externo y archivado en una carpeta compartida que nadie abre. Mientras tanto, en la línea tres, un operario mantiene abierta una puerta cortafuegos con una cuña de madera. En el sector de empaque, una mopa húmeda descansa apoyada contra un tablero eléctrico, y un palé obstruye la ruta de evacuación.
Esta desconexión es diaria. El análisis de riesgo tradicional es estático y se congela en el tiempo. La planta, en cambio, cambia con cada turno y entrega de materia prima. Si la seguridad depende de un documento teórico, la planta está desprotegida. Necesitamos un puente práctico entre la norma escrita y la realidad física del suelo de planta.
El divorcio entre el papel y la realidad operativa
El principal problema de los métodos tradicionales es su incapacidad para capturar los riesgos variables. Cuando un supervisor recorre las instalaciones con una planilla en papel o un checklist genérico, se enfrenta a preguntas subjetivas de tipo "sí/no" como ¿está el área limpia? o ¿se respetan las distancias de seguridad?
Lo que para un operario representa un área limpia, para calidad puede ser un foco de contaminación crítica. Una llave dinamométrica fuera de su tablero de sombras puede pasar desapercibida para un inspector cansado que solo busca marcar casillas rápido. Este fenómeno de ceguera de taller convierte los controles en meros trámites administrativos.
Para que un plan de prevención sea eficaz en entornos exigentes, como los que analizamos en nuestra guía sobre el análisis de riesgos real en planta, debe basarse en evidencia visual. La seguridad no se mide en el grosor del manual, sino en mantener el estándar físico en cada puesto, hora tras hora.
La brecha visual: Por qué las planillas fallan en el día a día
Las listas de verificación tradicionales se basan en la memoria y el criterio variable. Consideremos tres escenarios comunes:
- El puesto de soldadura: El estándar exige pantallas desplegadas y el extractor posicionado correctamente. En una planilla típica, el operario marcará "Cumple", aunque el extractor apunte hacia el lado opuesto, inútil para capturar gases nocivos.
- La estación de ensamblaje de precisión: Una sola mota de polvo o un destornillador descalibrado arruinan un lote completo. Las inspecciones genéricas descritas en los sistemas de audit and inspection management software no llegan a este detalle visual sin requerir informes complejos.
- El almacenamiento de sustancias químicas: Un bidón de solvente mal ubicado o sin bandeja de contención es un riesgo de incendio inminente. El papel tolera el error; un operario apurado marcará la casilla sin mirar.
Para combatir esto, el control debe transformarse en una comparación directa contra un estándar visual absoluto. No se trata de evaluar de memoria, sino de contrastar la realidad frente a una imagen de referencia que defina el estado ideal seguro.
Redefiniendo el análisis de riesgo con controles visuales
Un análisis de riesgo operativo establece defensas visuales activas en el lugar de trabajo. Para lograrlo, defina puntos de control estratégicos: una estación de trabajo, una estantería de almacenamiento crítico, una máquina o una vía peatonal.
Para cada punto, se establece una foto de referencia que muestra la condición ideal de operación: herramientas en sus soportes magnéticos, pasillos libres, EPI disponibles en su compartimento y mangueras de aire correctamente enrolladas.
A partir de este estándar, se evalúan cinco criterios físicos fundamentales:
- Presencia: ¿Están todas las herramientas y elementos de seguridad requeridos?
- Limpieza: ¿Se aprecian derrames de aceite, polvo o virutas?
- Desorden: ¿Hay objetos ajenos al proceso, como botellas de agua o cajas vacías sobre la máquina?
- Posición: ¿Están los elementos ubicados en las zonas delimitadas?
- Orientación: ¿Los dispositivos de parada de emergencia o pantallas apuntan en la dirección correcta?
Este enfoque elimina la ambigüedad. El operario no interpreta preguntas complejas; solo captura la realidad y el sistema resalta las diferencias frente al estándar.
Una metodología de inspección sin fricción para el operario
Si el proceso es complejo, los operarios lo eludirán. Exigir la instalación de aplicaciones en dispositivos móviles personales genera resistencia sindical y técnica. La simplicidad tecnológica es clave para garantizar la constancia de los registros en manufacturing and production floors.
La solución es utilizar herramientas accesibles desde el navegador web del teléfono móvil. Al iniciar el turno, el operario abre el enlace correspondiente, toma una fotografía y la envía. No hay contraseñas complejas ni interfaces confusas.
Aquí es donde herramientas de análisis visual como SnapAudit aportan valor instantáneo. La inteligencia artificial compara la fotografía tomada por el operario con la foto de referencia previa. En segundos, la plataforma devuelve una puntuación de 0 a 100, un mensaje breve y recuadros de colores dibujados sobre la imagen que señalan las desviaciones detectadas, como un extintor bloqueado con un marco amarillo.
Además, para evitar fraudes, el sistema verifica la fecha y hora de la toma mediante los metadatos de la imagen, garantizando que cada reporte refleje el estado real de la planta en ese instante.
Comparación de metodologías de inspección de riesgos
| Criterio de Evaluación | Inspección en Papel / Planillas | Aplicaciones de Checklist Digitales | Control Visual Automatizado |
|---|---|---|---|
| Tiempo de preparación | Alto. Requiere imprimir, distribuir y archivar físicamente las hojas. | Medio. Requiere configurar formularios y mantener bases de datos de usuarios. | Bajo. Se define un punto de control con una sola foto de referencia. |
| Subjetividad del inspector | Muy alta. Depende enteramente del criterio y fatiga del operario. | Alta. Las respuestas de opción múltiple siguen siendo interpretables. | Nula. La comparación se realiza contra una referencia física idéntica. |
| Evidencia del problema | Inexistente, a menos que se adjunte una foto impresa manualmente. | Media. Permite subir fotos, pero rara vez se analizan de inmediato. | Inmediata. El sistema encuadra visualmente el problema con cajas de colores. |
| Velocidad de feedback | Días o semanas, hasta que alguien digite los datos en un sistema. | Inmediata para el sistema, pero requiere que el supervisor de planta revise la alerta. | Instantánea. El operario recibe el puntaje y las correcciones en segundos. |
| Curva de aprendizaje | Nula, pero propensa al abandono y al llenado falso de planillas. | Media. Requiere capacitar al personal en el uso de la aplicación específica. | Mínima. Solo requiere abrir el navegador web y tomar una fotografía. |
Cómo implementar su primer recorrido de control visual
No intente transformar toda la planta de golpe. La transición hacia un control de riesgos robusto se logra de manera incremental, asegurando victorias tempranas que demuestren el valor del sistema.
Siga estos pasos prácticos:
- Identifique tres áreas críticas: Zonas donde el orden sea vital, como la carga de baterías de autoelevadores, la preparación de materias primas o el pasillo de salida de emergencia.
- Defina el estándar físico: Ordene el área a la perfección con el equipo. Asegúrese de que cada herramienta esté en su lugar exacto y los pasillos estén despejados. Tome una fotografía nítida de este estado ideal.
- Configure los puntos de control: Utilice estas imágenes como referencias. Si emplea SnapAudit, puede agrupar puntos en una ronda, permitiendo realizar un recorrido completo con una secuencia de capturas en el navegador web.
- Defina el canal de distribución: Establece quiénes reciben los resultados. Los reportes con las imágenes marcadas se envían automáticamente por correo electrónico o Telegram a la lista de distribución asignada, sin necesidad de que los destinatarios tengan una cuenta creada.
- Analice las tendencias: Use el historial de cada punto y la vista de Pareto para identificar problemas repetitivos. Si un puesto falla constantemente por desorden, indica un problema de asignación de tiempos de limpieza, no de actitud.
Fomentar una rutina diaria basada en evidencia visual reduce incidentes y mejora la responsabilidad. Para conocer las opciones de adopción y costes, consulte nuestra sección de precios de SnapAudit. El mejor análisis de riesgo es el que se puede ver, corregir y sostener con un solo vistazo.