Analisis de riesgos real: Cómo sostener el orden en planta
El abismo entre el analisis de riesgos teórico y el suelo de planta
El documento de analisis de riesgos de su planta probablemente tiene más de cincuenta páginas. Está guardado en una carpeta compartida en el servidor, o impreso en una carpeta de tres anillas en la oficina de seguridad e higiene. Sin embargo, en el suelo de planta, un palé de madera obstruye parcialmente la salida de emergencia de la línea tres, y la llave dinamométrica de precisión no está en su tablero de sombras, sino tirada sobre un banco de trabajo lleno de grasa. El papel dice una cosa; la realidad física de la planta dice otra muy distinta.
Este abismo entre la teoría del analisis de riesgos y la práctica diaria no se debe a la falta de interés de los operarios, sino a la ineficacia de los sistemas de control tradicionales. Si para verificar que una estación de trabajo cumple con las normas de seguridad e higiene es necesario rellenar un cuestionario de cuarenta preguntas en una tabla de Excel o navegar por una compleja plataforma, el supervisor optará por priorizar la producción. El control se convierte en un evento administrativo mensual en lugar de una disciplina operativa diaria. Para que la prevención funcione, el estándar debe ser tan fácil de verificar que no requiera esfuerzo administrativo.
Para solucionar esto, los responsables de operaciones deben pasar de las auditorías de papel a la verificación visual continua. Cuando un supervisor camina por la planta, debe poder contrastar el estado real de cada estación con su estándar ideal en menos de cinco segundos. Esto es especialmente crítico en entornos de alta exigencia, donde ayuda a estandarizar el lean manufacturing 5s sin planillas de papel, garantizando que el orden no sea un esfuerzo de un día, sino un hábito arraigado en cada turno.
Tres puntos críticos de control que fallan en el día a día
En cualquier entorno industrial, existen puntos críticos donde la desviación del estándar no solo afecta a la productividad, sino que eleva drásticamente el riesgo de accidentes o rechazos de calidad. Centrarse en estos puntos es el primer paso para un control efectivo.
1. El orden de las herramientas y equipos de precisión
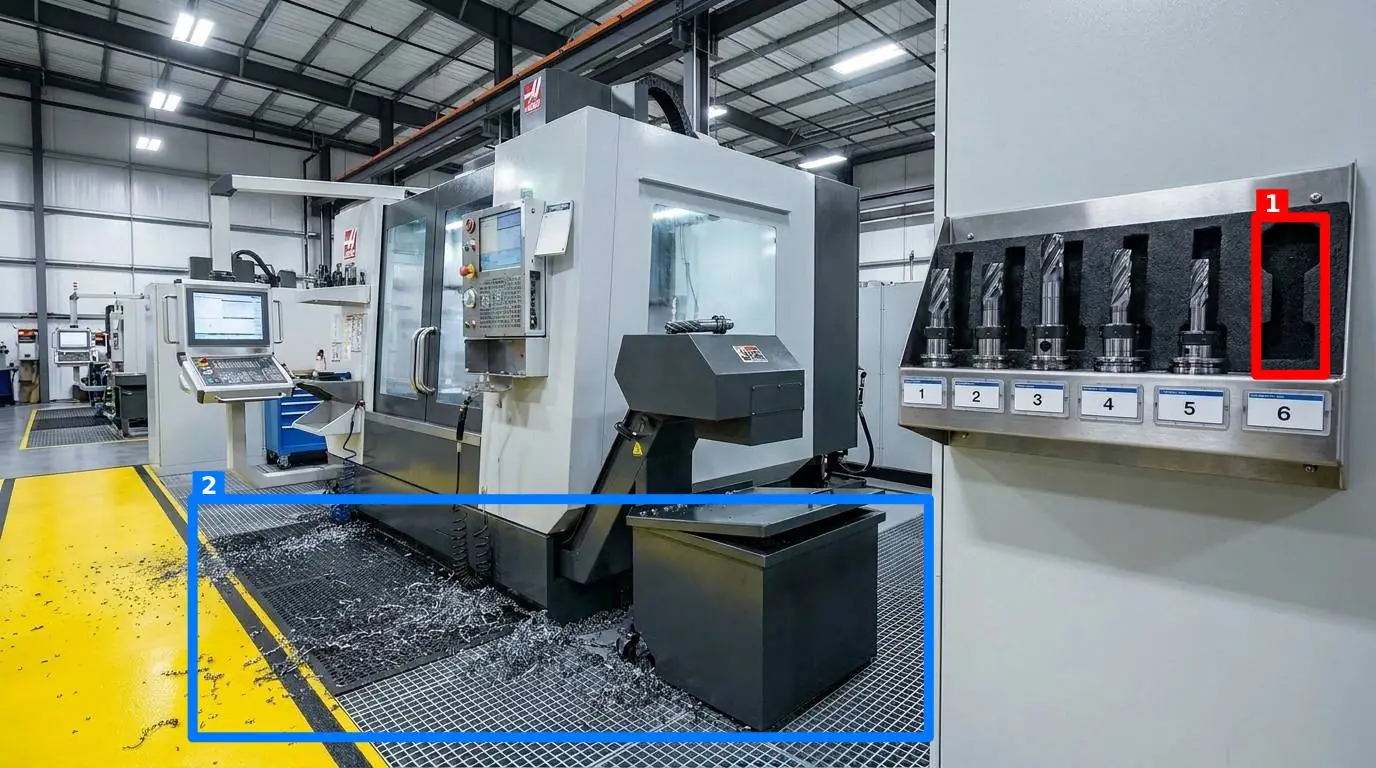
Una llave dinamométrica fuera de su sitio no es solo un problema de orden. Si la herramienta se cae o se golpea al estar suelta en un banco de trabajo, puede perder su calibración, lo que afectará directamente al par de apriete de las piezas críticas en los manufacturing and production floors. El uso de tableros de sombras es el estándar de la industria, pero su efectividad depende de que cada herramienta regrese a su posición exacta al final de cada ciclo de trabajo.
2. Obstáculos en vías de evacuación y pasillos de tránsito
Una fregona apoyada contra una pared en un pasillo oscuro, un palé vacío que sobresale veinte centímetros de la línea amarilla de tránsito o una puerta cortafuegos bloqueada por una caja de cartón son riesgos graves de seguridad. Estos elementos suelen pasar desapercibidos durante los turnos agitados porque los operarios se acostumbran a esquivarlos. Sin embargo, ante una evacuación de emergencia, estos pequeños obstáculos se convierten en trampas físicas.
3. El estado físico de los puntos de bloqueo (LOTO)
El procedimiento de bloqueo y etiquetado (LOTO) salva vidas, pero solo si se ejecuta al pie de la letra. Un punto de aislamiento de energía que carece de su candado correspondiente, o una tarjeta de advertencia rota y descolorida que no permite leer el nombre del técnico responsable, anulan la seguridad del sistema. La inspección visual de estos puntos debe ser diaria y rigurosa, no un trámite que se revisa únicamente antes de una auditoría externa.
Metodología para transformar la teoría en control visual continuo
Para reducir la carga de trabajo de los supervisores y asegurar que el analisis de riesgos se traduzca en acciones concretas, es necesario establecer un estándar visual claro para cada área de la planta. Esto significa definir con precisión qué constituye un estado aceptable (pasa) y qué constituye una desviación (falla).
La siguiente tabla ilustra cómo traducir los riesgos identificados en los documentos de ingeniería en criterios de inspección visual directa para el personal de línea:
| Punto de Control | Riesgo Asociado | Estándar Visual Requerido | Criterio de Aceptación |
|---|---|---|---|
| Tablero de sombras de herramientas | Pérdida de calibración, caídas, retrasos en la producción | Todas las herramientas colgadas en su silueta correspondiente | 100% de presencia y orientación correcta |
| Estación de lavado de ojos de emergencia | Inoperabilidad en caso de contaminación química | Acceso despejado, sin objetos en un radio de un metro | Ausencia total de objetos o suciedad |
| Armario de almacenamiento de químicos | Derrames, reacciones incompatibles, vapores nocivos | Puertas cerradas, etiquetas visibles, bandeja de contención vacía | Posición cerrada y orden interno estricto |
| Línea de demarcación de pasillo peatonal | Atropellos por carretillas elevadoras, tropiezos | Pasillo completamente libre de materiales y residuos | Sin obstrucciones temporales ni permanentes |
Una vez definidos estos estándares, el reto consiste en mantenerlos a lo largo del tiempo. Aquí es donde los métodos tradicionales fallan por la falta de constancia. Para profundizar en cómo consolidar estos hábitos, resulta muy útil revisar cómo sostener las 5 s de la calidad en el suelo de planta, donde se analiza la transición del control punitivo al autocontrol asistido por herramientas visuales.
Cómo la tecnología simplifica la verificación sin añadir burocracia
Muchos supervisores miran con recelo la introducción de nuevas herramientas digitales porque asocian el software con la pérdida de tiempo: registrar usuarios, recordar contraseñas, rellenar formularios infinitos y lidiar con fallos de conexión. Sin embargo, la tecnología moderna puede actuar de manera invisible para dar soporte al operario en el suelo de planta.
Con SnapAudit, el proceso de auditoría visual se simplifica al extremo. El responsable de la planta define los puntos de control clave (una estación, una estantería, un pasillo o una máquina) y toma una única fotografía de referencia que muestra exactamente cómo debe lucir ese espacio cuando está en orden y seguro. A partir de ese momento, el operario de turno solo tiene que abrir un enlace en el navegador web de su teléfono móvil (sin necesidad de descargar ni instalar ninguna aplicación) y tomar una foto del mismo punto de control.
De forma inmediata, el sistema de inteligencia artificial compara la imagen capturada con la foto de referencia estándar. En segundos, devuelve una puntuación de 0 a 100, un breve mensaje informativo para el operario y dibuja cajas de colores directamente sobre la fotografía para señalar de forma inequívoca los problemas detectados. El sistema permite activar o desactivar de forma independiente cinco criterios clave para cada punto: presencia de elementos obligatorios, limpieza, nivel de desorden, posición de los objetos y su orientación.
Para facilitar el trabajo diario, los puntos de inspección individuales se pueden agrupar en una ronda completa, permitiendo realizar un recorrido sistemático por toda una sección con solo unos pocos disparos de cámara. Además, el sistema garantiza la integridad de los datos verificando la frescura de la fotografía mediante sus metadatos internos, lo que impide que se utilicen imágenes antiguas tomadas en días anteriores para simular que la inspección se ha realizado hoy.
Los resultados de estas inspecciones se distribuyen de inmediato por correo electrónico y Telegram a todas las personas asignadas a la lista de notificaciones de esa sala o área, permitiendo que coordinadores y personal de mantenimiento reciban las alertas visuales al instante, incluso si no disponen de una cuenta de usuario en la plataforma. Con el tiempo, el sistema acumula el historial de cada punto de control y genera un análisis de Pareto que muestra con claridad cuáles son las desviaciones y problemas que se repiten con mayor frecuencia, ayudando a tomar decisiones de inversión basadas en datos reales.
Este enfoque ágil ofrece una alternativa real frente a herramientas complejas de mercado como las que describe la comparación con SafetyCulture, o los tradicionales sistemas de audit and inspection management software que suelen requerir semanas de configuración y formación del personal. Si deseas evaluar la viabilidad económica de implementar un sistema ágil como este en tus instalaciones, puedes consultar los detalles directamente en nuestra sección de precios.
Plan de acción inmediato para supervisores de operaciones
Si desea bajar el analisis de riesgos del papel a la acción real a partir del próximo turno, no intente abarcar toda la planta a la vez. El éxito de la estandarización radica en la constancia sobre áreas delimitadas. Siga estos pasos para iniciar el cambio de cultura en su planta:
- Seleccione una sola zona piloto: Elija un área de alta rotación de personal o con historial de pequeños incidentes (por ejemplo, el almacén de herramientas o la zona de preparación de materias primas).
- Defina el estándar visual perfecto: Limpie, ordene y organice esa zona junto con los operarios del turno. Cuando esté impecable, tome una fotografía clara que sirva como el estándar oficial de referencia.
- Establezca la rutina de captura: Asigne a un operario la tarea de fotografiar ese punto al inicio y al final de cada turno. Esta acción no debe tomarle más de treinta segundos a través del navegador de su teléfono.
- Revise las desviaciones de forma colaborativa: Use las imágenes y las alertas para corregir las desviaciones en el momento, explicando el porqué del estándar en lugar de limitarse a señalar el error.
- Analice los datos semanales: Al final de la semana, revise el historial de desviaciones para identificar si el desorden se debe a falta de tiempo, herramientas inadecuadas o fallos en el diseño de la estación de trabajo.
Al transformar el analisis de riesgos en una serie de verificaciones visuales sencillas y objetivas, la seguridad deja de ser una preocupación de la oficina de EHS y se convierte en una parte natural del ritmo diario de producción.