Standardizzare il reparto con i principi lean Toyota
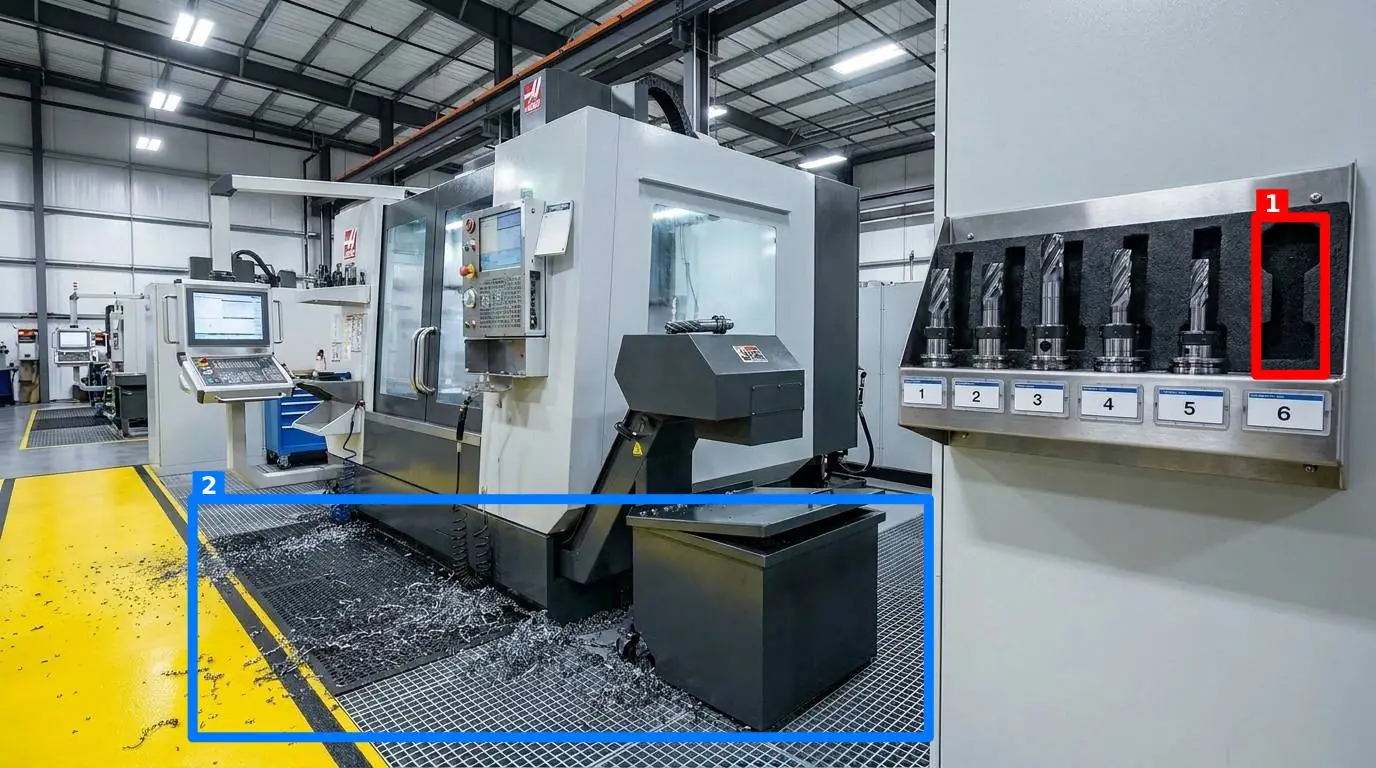
Se entrate in un reparto che dichiara di seguire i principi del lean Toyota, ma trovate una chiave dinamometrica appoggiata sopra una cassetta dei componenti invece che sulla sua sagoma, quel sistema e in crisi. La teoria e affascinante: eliminazione degli sprechi, flusso continuo, rispetto per le persone. Tuttavia, per chi gestisce il turno, la realtà non e fatta di grafici colorati ma di carrelli lasciati in mezzo ai corridoi, porte tagliafuoco bloccate da bancali e postazioni di assemblaggio dove il disordine rallenta la produzione. La sfida non e capire la filosofia, ma farla sopravvivere al primo cambio turno del lunedì mattina.
Il problema delle metodologie lean tradizionali e che spesso si affidano a una documentazione statica. Un manuale di procedure in un faldone nell ufficio del responsabile qualità non ha alcun impatto su cio che accade sulla linea 4. Perche il lean Toyota diventi una pratica viva, lo standard deve essere visibile, confrontabile e, soprattutto, verificabile in pochi secondi senza attriti burocratici. Se il controllo di uno standard richiede dieci minuti di compilazione su un modulo cartaceo, quel controllo verrà saltato non appena la produzione subisce un ritardo.
La distanza tra il manuale e il pavimento dell officina
In molte aziende, il miglioramento continuo si ferma alla creazione di una checklist. Il supervisore cammina per il reparto, vede che una postazione e disordinata, segna una crocetta su un foglio e prosegue. Quel dato finisce in un foglio di calcolo a fine settimana. Nel frattempo, l operatore ha continuato a lavorare in una condizione non ottimale, aumentando il rischio di errori qualitativi o incidenti. Il lean Toyota insegna che lo scostamento dallo standard deve essere rilevato immediatamente per poter essere corretto.
Il vero nemico e la deriva dello standard. Quando una postazione di lavoro inizia a degradare, non succede tutto in una volta. Prima compare un flacone di detergente fuori posto, poi un accumulo di sfridi metallici non raccolti, infine uno strumento di misura lasciato vicino a una fonte di calore. Senza un sistema di miglioramento continuo che renda evidente questa deriva, l occhio umano si abitua al disordine. Quello che ieri era un eccezione, oggi diventa la norma accettata.
L importanza della prova visiva
Una checklist testuale e soggettiva. Cosa significa pulito? Cosa significa in ordine? Per un operatore esperto, una postazione puo sembrare accettabile, mentre per il responsabile EHS quella stessa postazione presenta rischi di inciampo. Lo standard visivo elimina l ambiguità. Se esiste una foto di riferimento che mostra esattamente come deve apparire uno scaffale di minuteria o una stazione di imballaggio, il confronto diventa binario: o la realtà corrisponde alla foto, o non corrisponde.
Applicare il lean Toyota attraverso la verifica visiva
Per rendere operativo questo concetto, la gestione deve passare dalla descrizione verbale all immagine. La creazione di punti di controllo critici e il primo passo. Un punto di controllo puo essere una macchina utensile, un area di stoccaggio temporaneo o persino un armadietto dei dispositivi di protezione individuale. Per ogni punto, il manager definisce uno stato ideale e scatta una foto di riferimento.
Questa foto non e solo un immagine; e il contratto operativo tra l azienda e il lavoratore. Quando un operatore effettua il suo giro di controllo, non deve piu interpretare una domanda complessa. Deve semplicemente fotografare lo stato attuale. Qui entra in gioco la tecnologia moderna. SnapAudit permette di confrontare questa immagine in tempo reale con la foto di riferimento tramite l intelligenza artificiale, restituendo un feedback immediato sul campo. Questo processo elimina la necessità di installare applicazioni pesanti o formare il personale su software complessi, poiche tutto avviene tramite il browser del telefono.
| Elemento dello Standard | Metodo Tradizionale (Carta) | Metodo Visivo (AI) |
|---|---|---|
| Definizione di Ordine | Descrizione testuale ambigua | Foto di riferimento univoca |
| Tempo di Verifica | 2-5 minuti per checklist | Pochi secondi per uno scatto |
| Feedback per l operatore | Differito (fine turno) | Immediato (sul posto) |
| Analisi Recurrenza | Inserimento dati manuale | Report automatico dei problemi ricorrenti |
I cinque criteri della conformità reale
Perche un controllo visivo sia efficace nel contesto della produzione manifatturiera, non basta una valutazione generica. Bisogna scomporre l immagine in criteri oggettivi che riflettano la disciplina operativa. Nel sistema di verifica automatizzata, si possono attivare o disattivare cinque parametri specifici per ogni punto di controllo:
- Presenza: Tutti i componenti necessari sono presenti? Ad esempio, il kit di pronto soccorso e completo o mancano le bende?
- Pulizia: Ci sono macchie d olio, polvere eccessiva o scarti di lavorazione sul piano di lavoro?
- Ingombro: Sono presenti oggetti estranei che non dovrebbero essere lì, come tazze di caffè, scatole vuote o attrezzi di un altra commessa?
- Posizione: Gli oggetti sono nell area corretta? La scopa e appesa al suo gancio o e appoggiata al muro?
- Orientamento: Gli strumenti sono rivolti nel verso giusto per un utilizzo ergonomico e sicuro?
Questi criteri trasformano il lean Toyota da concetto astratto a verifica tecnica. Se una chiave dinamometrica e presente ma e posizionata male sulla sua sagoma, l AI lo rileva e assegna un punteggio inferiore a 100, evidenziando l errore con un riquadro colorato direttamente sulla foto scattata dall operatore. Questo e il cuore della metodologia 5S sul campo: non solo fare pulizia, ma mantenere lo standard con precisione millimetrica.
Gestire la comunicazione senza attriti
Uno dei fallimenti tipici dei sistemi di audit e la compartimentazione delle informazioni. Se il supervisore rileva un problema di sicurezza alle 22:00 durante il turno di notte, chi deve intervenire? Spesso l informazione rimane sepolta in un verbale fino al mattino successivo. Un sistema moderno deve essere in grado di notificare le persone giuste nel momento in cui il problema viene rilevato.
Con SnapAudit, i risultati dei controlli vengono inviati immediatamente via email o Telegram a una lista di distribuzione predefinita. La cosa fondamentale e che queste notifiche raggiungono anche chi non ha un account nel sistema, come il manutentore di turno o il responsabile del sito. Se un estintore e bloccato da un cesto di rifiuti, la foto del problema arriva istantaneamente sul telefono di chi puo spostarlo. Questo riduce drasticamente il tempo medio di risoluzione (MTTR) e rinforza la cultura della responsabilità.
Integrità del dato e metadati
Un timore comune dei manager e che i controlli vengano falsificati, magari scattando una foto allo standard perfetto una volta sola e riutilizzandola ogni giorno. Per garantire che il software di gestione audit sia affidabile, il sistema controlla i metadati dell immagine. Se un operatore tenta di caricare una vecchia foto dalla galleria, il sistema lo rileva. Questo garantisce che la verifica sia avvenuta realmente nel momento dichiarato, proteggendo l integrità del processo di audit.
Analisi dei dati e il diagramma di Pareto
Accumulare foto e punteggi ha valore solo se i dati vengono trasformati in decisioni gestionali. Il lean Toyota si basa sul concetto di risolvere le cause radice, non solo i sintomi. Se una particolare postazione di assemblaggio ottiene costantemente punteggi bassi per la categoria pulizia, il problema potrebbe non essere l operatore pigro, ma una macchina che perde olio in modo anomalo o la mancanza di contenitori per gli scarti adeguati.
Visualizzando la cronologia per ogni punto di controllo, il manager puo identificare i trend. Una vista basata sul principio di Pareto permette di vedere immediatamente quali sono i tre problemi che causano l 80% delle non conformità nel reparto. Forse e sempre la stessa porta tagliafuoco che viene lasciata aperta, o lo stesso scaffale di magazzino che accumula polvere. Intervenire in modo mirato su questi punti critici e molto piu efficace che fare richiami generici a tutto il personale durante le riunioni di inizio turno.
Cosa fare da domani mattina
Per iniziare a implementare un sistema di verifica visiva ispirato al lean Toyota, non serve mappare l intera fabbrica. Il consiglio e partire da un area pilota, quella che crea piu grattacapi in termini di ordine o qualità. Ecco i passi concreti:
- Identificare tre punti critici: Scegliete una postazione di lavoro, un area di transito e un punto di sicurezza.
- Definire lo stato ideale: Pulite l area, organizzate gli strumenti e scattate la foto di riferimento definitiva.
- Impostare la notifica: Decidete chi deve sapere se quel punto non e a norma (voi stessi e il capoturno, ad esempio).
- Eseguire il primo round: Chiedete a un operatore di inquadrare il punto con il browser del suo telefono.
L obiettivo non e la perfezione immediata, ma la visibilità costante. Quando lo scostamento dallo standard diventa evidente e misurabile, la cultura aziendale cambia naturalmente. Le persone iniziano a prestare attenzione ai dettagli perche sanno che lo standard e chiaro e che il loro lavoro viene valorizzato attraverso la precisione. Per approfondire i costi di questa implementazione, potete consultare la nostra sezione prezzi e scoprire come iniziare con un investimento contenuto proporzionato al numero di siti da gestire.